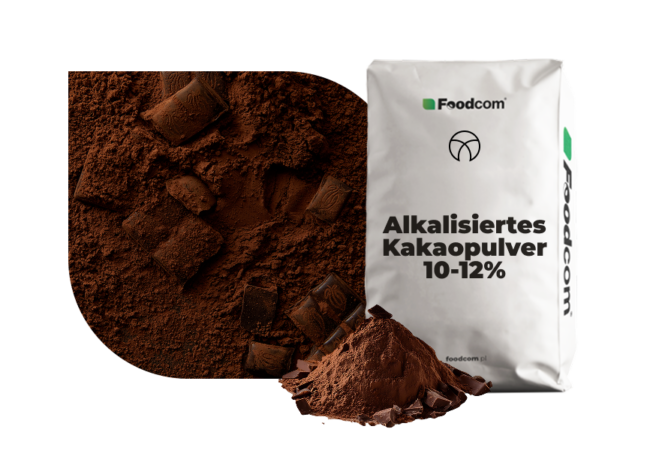
Alkalisiertes Kakaopulver 10–12 % – Eigenschaften und industrielle Anwendungen
TL;DR
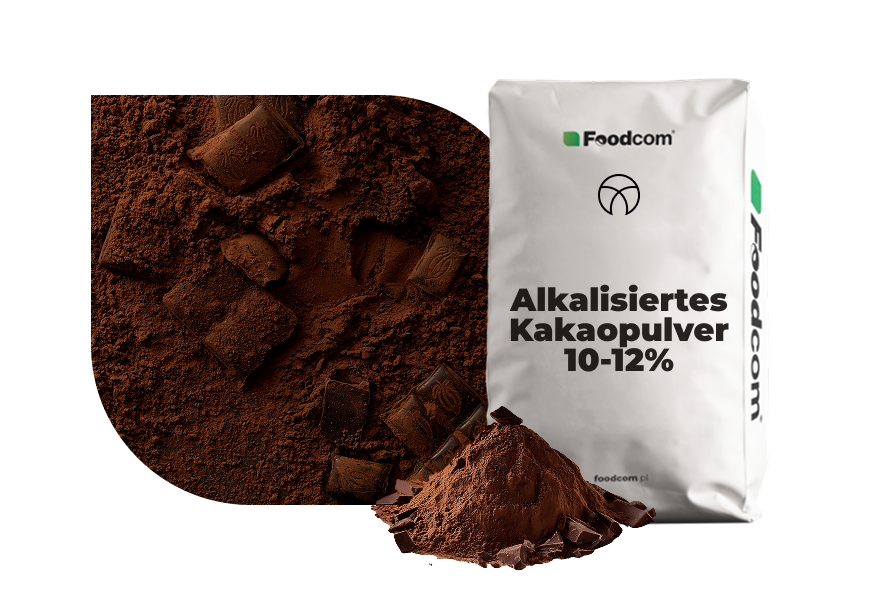
Alkalisiertes Kakaopulver 10–12 % ist ein durch den „Dutch Process“ behandeltes Kakaopulver, das für industrielle Anwendungen in der Lebensmittelproduktion optimiert ist.
- Fettgehalt: Enthält 10–12 % Kakaobutter, was für viele Rezepturen ideal ist.
- Geschmack und Farbe: Zeichnet sich durch einen milderen, weniger sauren Geschmack und eine dunklere, intensivere Farbe im Vergleich zu natürlichem Kakao aus.
- pH-Wert: Der neutralisierte pH-Wert liegt typischerweise zwischen 7,2 und 8,0, was die Reaktion mit Backtriebmitteln beeinflusst.
- Löslichkeit: Die Alkalisation verbessert die Dispergierbarkeit in Flüssigkeiten, was es perfekt für Getränke und Cremes macht.
- Anwendungen: Hauptsächlich eingesetzt in der Süßwaren-, Backwaren-, Getränke- und Eiscremeindustrie.
Was ist alkalisiertes Kakaopulver 10–12 % und wie wird es hergestellt?
Alkalisiertes Kakaopulver 10–12 % ist Kakaopulver, dessen natürliche Säure durch den sogenannten „Dutch Process“ neutralisiert wurde, um einen milderen Geschmack, eine dunklere Farbe und eine bessere Löslichkeit zu erzielen. Der Fettgehalt liegt dabei zwischen 10 % und 12 %.
Der Herstellungsprozess beginnt mit der Reinigung und Röstung der Kakaobohnen. Anschließend wird die Kakaomasse gepresst, um einen Großteil der Kakaobutter abzutrennen. Der verbleibende Kakaopresskuchen wird dann fein zu einem Pulver vermahlen. Während des „Dutch Process“ wird der Kakao mit einer alkalischen Lösung behandelt, beispielsweise mit Kaliumcarbonat, um den pH-Wert zu erhöhen. Dieser Schritt ist entscheidend für die Modifikation der sensorischen und funktionellen Eigenschaften des Endprodukts.
Welche physikalisch-chemischen Eigenschaften hat das Pulver?
Alkalisiertes Kakaopulver 10–12 % zeichnet sich durch einen pH-Wert von 7,2–8,0 und eine maximale Wasserfeuchtigkeit von 5 % aus. Diese Spezifikationen machen es für eine Vielzahl von Lebensmittelanwendungen sicher und stabil.
Die wichtigsten Parameter sind in der folgenden Tabelle zusammengefasst:
| Merkmal |
Spezifikation |
| Kakaobuttergehalt |
10–12 % |
| pH-Wert |
7,2–8,0 |
| Feuchtigkeitsgehalt |
Max. 5 % |
| Aschegehalt |
Max. 13 % |
| Struktur |
Frei fließendes, homogenes Pulver |
| Salmonellen / E. coli / Enterobacteriaceae |
Nicht nachweisbar |
| Zutaten |
100 % Kakaopulver |
| Farbe |
Braun bis dunkelbraun |
| Geschmack und Geruch |
Typisch für Kakao |
| GVO |
Frei von GVO |
| Allergene |
Enthält kein Gluten und keine allergenen Zutaten |
| Gesamtkeimzahl |
Max. 5.000 KBE/g |
| Hefen und Schimmelpilze |
jeweils max. 50 KBE/g |
| Lipase- und Protease-Aktivität |
Negativ |
Diese kontrollierten Eigenschaften gewährleisten eine konsistente Leistung in industriellen Produktionsprozessen und tragen zur Qualität des Endprodukts bei. Die homogene, frei fließende Struktur verhindert Klumpenbildung und erleichtert die Dosierung.
Wie unterscheidet sich alkalisiertes von natürlichem Kakaopulver?
Der Hauptunterschied liegt im pH-Wert: Alkalisiertes Kakaopulver ist neutral bis alkalisch (pH 7,2–8,0), während natürlicher Kakao sauer ist (pH ca. 5,0–5,5). Dies beeinflusst direkt Geschmack, Farbe und die Reaktion mit Backtriebmitteln in Rezepturen.
Die folgende Tabelle stellt die wichtigsten Unterschiede gegenüber:
| Eigenschaft |
Alkalisiertes Kakaopulver 10–12 % |
Natürliches Kakaopulver |
| pH-Wert |
7,2–8,0 (Neutral/Alkalisch) |
ca. 5,0–5,5 (Sauer) |
| Geschmack |
Milder, weicher, weniger bitter |
Fruchtiger, herb-säuerlich, intensiv |
| Farbe |
Braun bis dunkelbraun oder dunkelrot |
Heller, rötlich-braun |
| Anwendung beim Backen |
Benötigt Backpulver als Triebmittel |
Reagiert mit Natron (Backsoda) |
Die Wahl des Kakaotyps hängt von der gewünschten Farbe, dem Geschmacksprofil und der chemischen Zusammensetzung des Endprodukts ab. Alkalisiertes Pulver wird bevorzugt, wenn eine dunkle Farbe und ein milder Geschmack ohne die Notwendigkeit einer Säure-Base-Reaktion für den Auftrieb erforderlich sind.
Welche Vorteile bietet alkalisiertes Kakaopulver 10–12 % in der Lebensmittelproduktion?
Die Alkalisation von Kakaopulver 10–12 % verbessert den Geschmack durch Reduzierung der Säure, intensiviert die Farbe, erhöht die Löslichkeit in Flüssigkeiten und trägt zur mikrobiologischen Stabilität bei. Dies macht es zu einem bevorzugten Rohstoff für industrielle Anwendungen.
Die technologischen Vorteile umfassen:
- Geschmacksmodifikation: Der mildere, weniger adstringierende Geschmack ist in vielen Produkten wie Milchschokolade oder Desserts erwünscht.
- Farbintensität: Die dunklere Farbe verleiht Backwaren, Eiscreme und Getränken ein ansprechenderes Aussehen, ohne dass zusätzliche Farbstoffe benötigt werden.
- Bessere Dispergierbarkeit: Das Pulver löst sich leichter und gleichmäßiger in Wasser oder Milch auf, was für die Herstellung von Instantgetränken, Saucen und Cremes entscheidend ist.
- Prozessstabilität: Durch die Neutralisation ist das Produkt in verschiedenen Rezepturen stabiler und weniger reaktiv.
- Mikrobielle Sicherheit: Der Prozess reduziert die Gesamtkeimzahl.
In welchen Branchen und Produkten wird es eingesetzt?
Alkalisiertes Kakaopulver 10–12 % ist ein vielseitiger Rohstoff, der hauptsächlich in der Süßwaren-, Backwaren-, Getränke- und Eiscremeindustrie als Geschmacks- und Farbgeber verwendet wird, insbesondere dort, wo eine dunkle Farbe und ein milder Geschmack gewünscht sind.
Typische Anwendungsbereiche sind:
- Süßwarenindustrie: Zur Herstellung von Schokoladen, Pralinenfüllungen, Keksen, Kuchen und Glasuren.
- Backwaren: Als Hauptzutat für dunkle Brote, Brötchen und Backmischungen.
- Molkereiprodukte und Desserts: Für die Herstellung von Eiscreme, Puddings, Mousse au Chocolat und Schokoladenmilch.
- Getränkeindustrie: In Kakaogetränken, Instant-Kakaomischungen und aromatisierten Kaffeespezialitäten.
- Funktionelle Lebensmittel: Als Geschmacks- und Farbgeber in Nahrungsergänzungsmitteln und Sportlernahrung.
Wie sollte alkalisiertes Kakaopulver 10–12 % gelagert werden?
Alkalisiertes Kakaopulver 10–12 % sollte kühl, trocken und geruchsneutral gelagert werden, um seine Qualität, Farbe und Aroma zu erhalten. Dies vermeidet die Bildung von Klumpen oder die Aufnahme von Fremdgerüchen.
Für eine optimale Lagerung sollten folgende Bedingungen eingehalten werden:
- Temperatur: Vorzugsweise zwischen 15–25 °C.
- Luftfeuchtigkeit: Relative Luftfeuchtigkeit unter 75 %.
- Verpackung: Das Produkt sollte in seiner originalen, fest verschlossenen Verpackung aufbewahrt werden, um es vor Feuchtigkeit und Licht zu schützen.
- Umgebung: Lagerung getrennt von stark riechenden Materialien, um Kreuzkontamination zu verhindern.